深熔TIG弧焊:
深熔TIG焊也称小孔钨极氩弧焊,是在传统TIG(GTAW)基础上,通过电弧的高效电磁压缩+高效水冷焊枪使电弧能量密度大幅提升,在熔池中产生"小孔效应",从而实现中厚板单道全熔透、单面焊双面成形的高效焊接工艺。
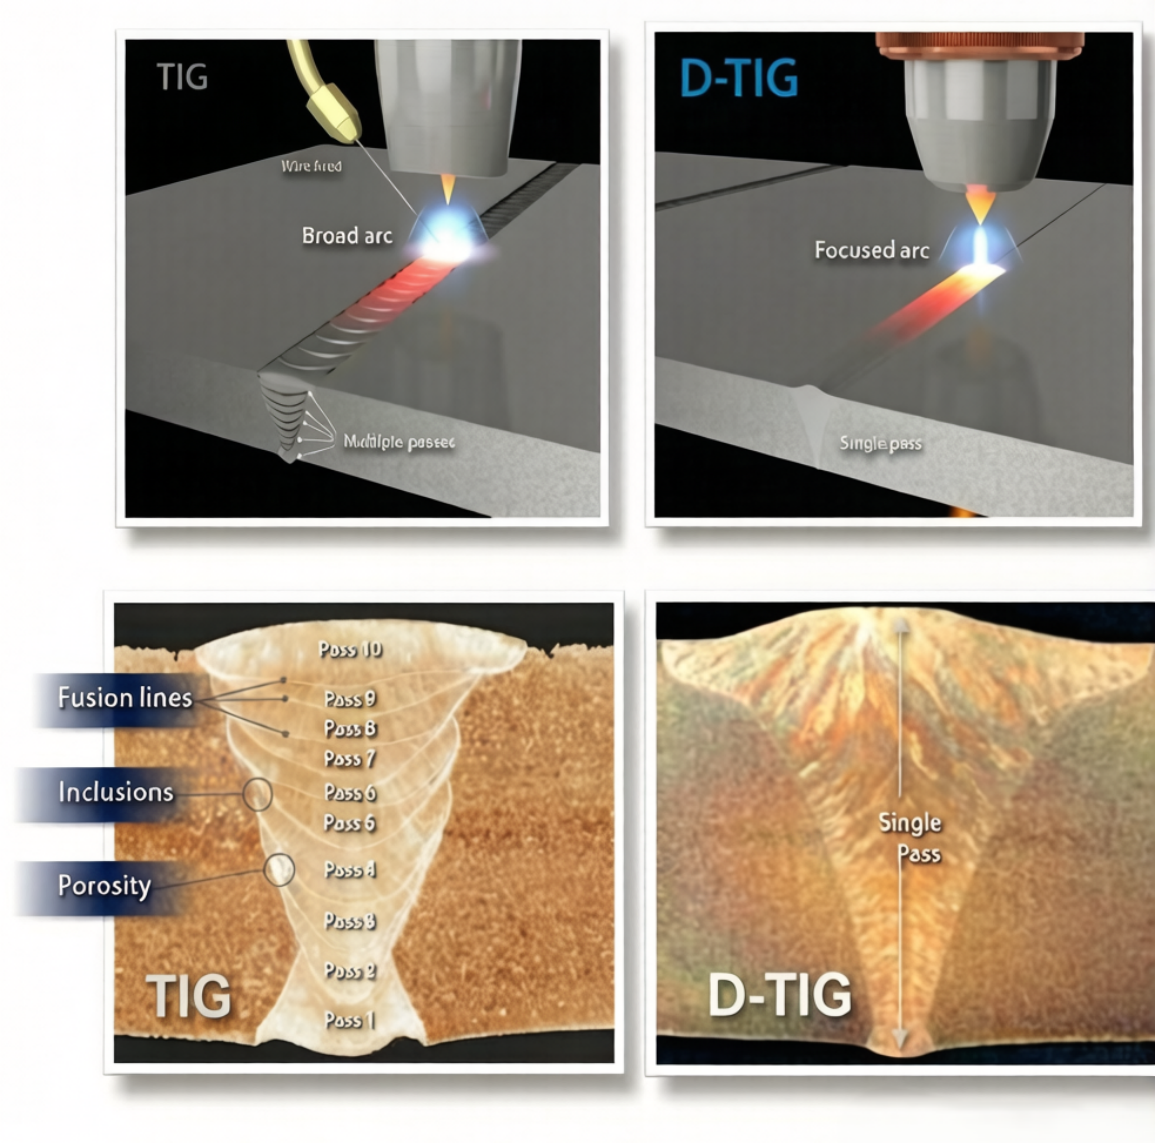
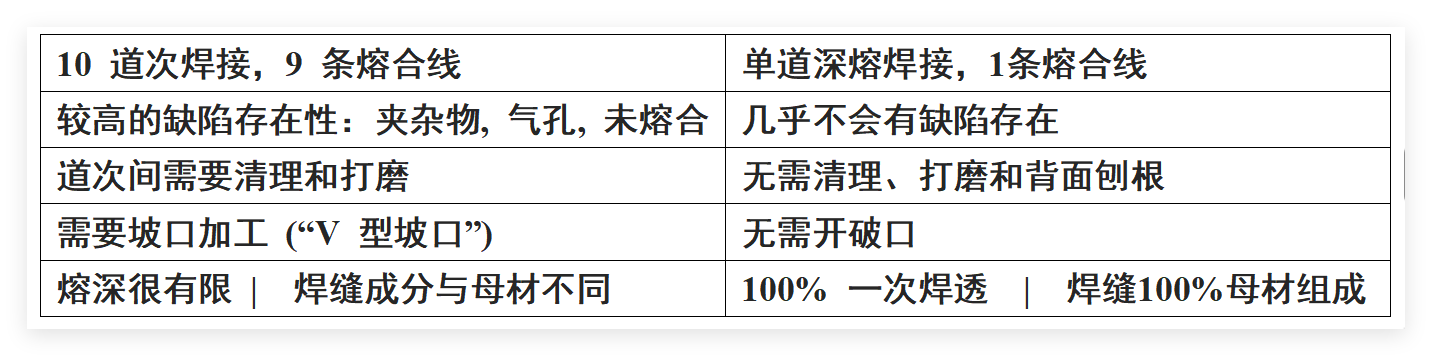
小孔钨极氩弧焊的优点:
焊接速度可以明显提高( 可达手工TIG焊的4-5倍以上,工件厚度在可焊范围越大,提高越明显)
可以获得性能优良的焊缝性能
可以得到完整的规则的全焊透焊缝
满足100% 射线探伤要求.
可以得到同母材的化学成分和性能的焊缝.
由于电弧集中,焊缝热影响区减小 -> 较低的氧化.
优良的外观成形.
不用开坡口可以大大减少焊丝的用量.
焊接过程电弧容易控制
D-TIG焊接适用材料:
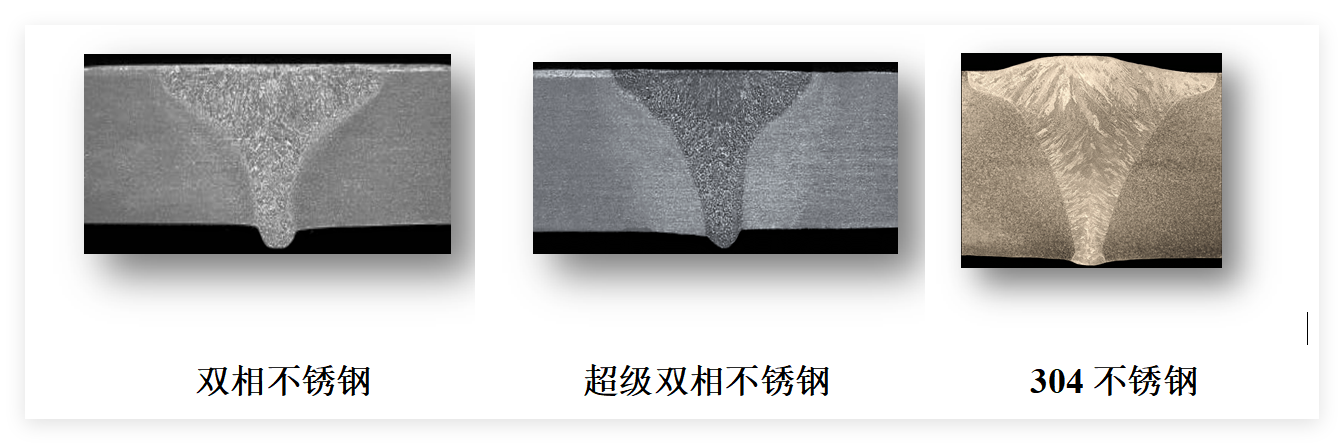
奥氏体不锈钢(3-12mm)
双相不锈钢(3-10mm)
超级双相不锈钢(3-10mm)
钛合金(3-15mm)
镍基合金(3-10mm)
碳钢(4-7mm)
低温碳钢材料(4-8mm)
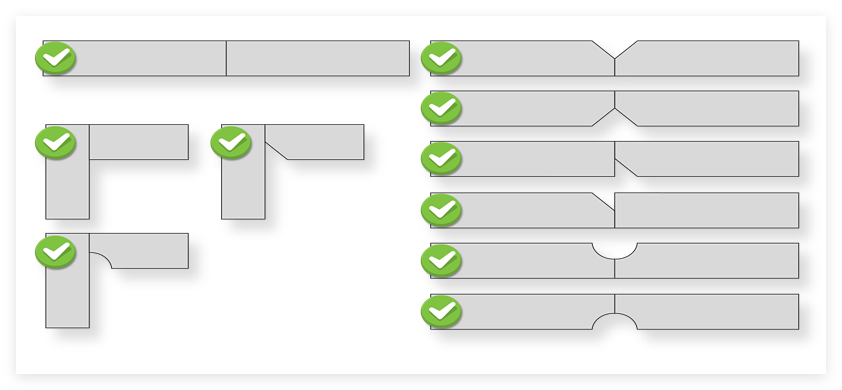
如果厚度超过上限,可采用开坡口进行打底焊接,也能大大降低您的填充焊丝量和生产时间!具体坡口形式可参考下方示意图。